
Производство котельного и котельно-вспомогательного оборудования, металлообработка
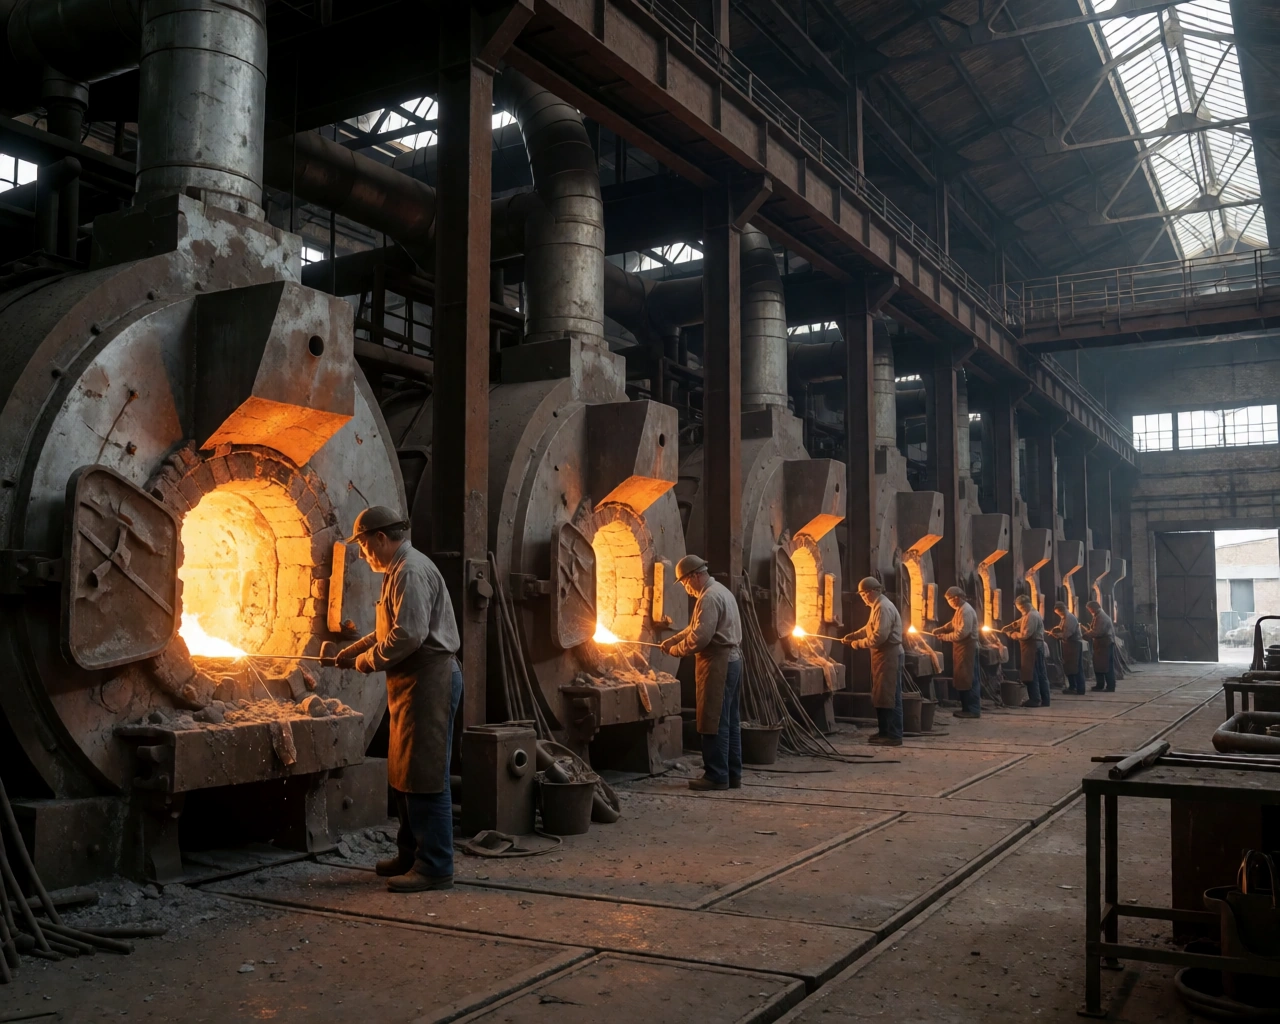
Виды котельного оборудования и его назначение
Котельное оборудование представляет собой совокупность устройств, предназначенных для преобразования энергии топлива в тепловую энергию теплоносителя. Основным элементом является котел — герметичный сосуд, в котором происходит нагрев воды, пара или органического теплоносителя. В зависимости от назначения и конструктивных особенностей котлы разделяют на паровые, водогрейные и энерготехнологические. Каждый тип имеет специфические требования к материалам, параметрам работы и вспомогательным системам. Подобрать подходящее оборудование можно в Интернет-магазин котельного оборудования.
Паровые котлы вырабатывают насыщенный или перегретый пар с давлением от 0,07 до 25 МПа и температурой до 560 °C. Они применяются в энергетике, промышленности и отоплении. Водогрейные котлы нагревают воду до 115–150 °C при давлении до 2,5 МПа; их используют в системах центрального теплоснабжения и горячего водоснабжения. Энерготехнологические котлы (котлы-утилизаторы, котлы с кипящим слоем) совмещают выработку тепла с переработкой отходов или химическими процессами. Для обеспечения стабильной и безопасной работы котла применяется котельно-вспомогательное оборудование: экономайзеры, воздухоподогреватели, тягодутьевые машины, сепараторы, деаэраторы и системы автоматики.
Классификация котлов: паровые, водогрейные, энерготехнологические
Паровые котлы классифицируют по рабочему давлению (низкого — до 0,07 МПа, среднего — до 4 МПа, высокого — свыше 4 МПа), по типу циркуляции (естественная, принудительная, прямоточная) и по конструкции (барабанные, прямоточные). Водогрейные котлы различают по температурному режиму (низкотемпературные — до 95 °C, высокотемпературные — до 150 °C) и по способу нагрева (жаротрубные, водотрубные, электродные). Энерготехнологические котлы включают котлы-утилизаторы, работающие на отходящих газах газотурбинных установок, и котлы с циркулирующим кипящим слоем, способные сжигать низкокалорийное топливо и отходы. Выбор типа котла определяется требуемыми параметрами теплоносителя, видом топлива, мощностью (от 0,1 до 1000 МВт) и условиями эксплуатации.
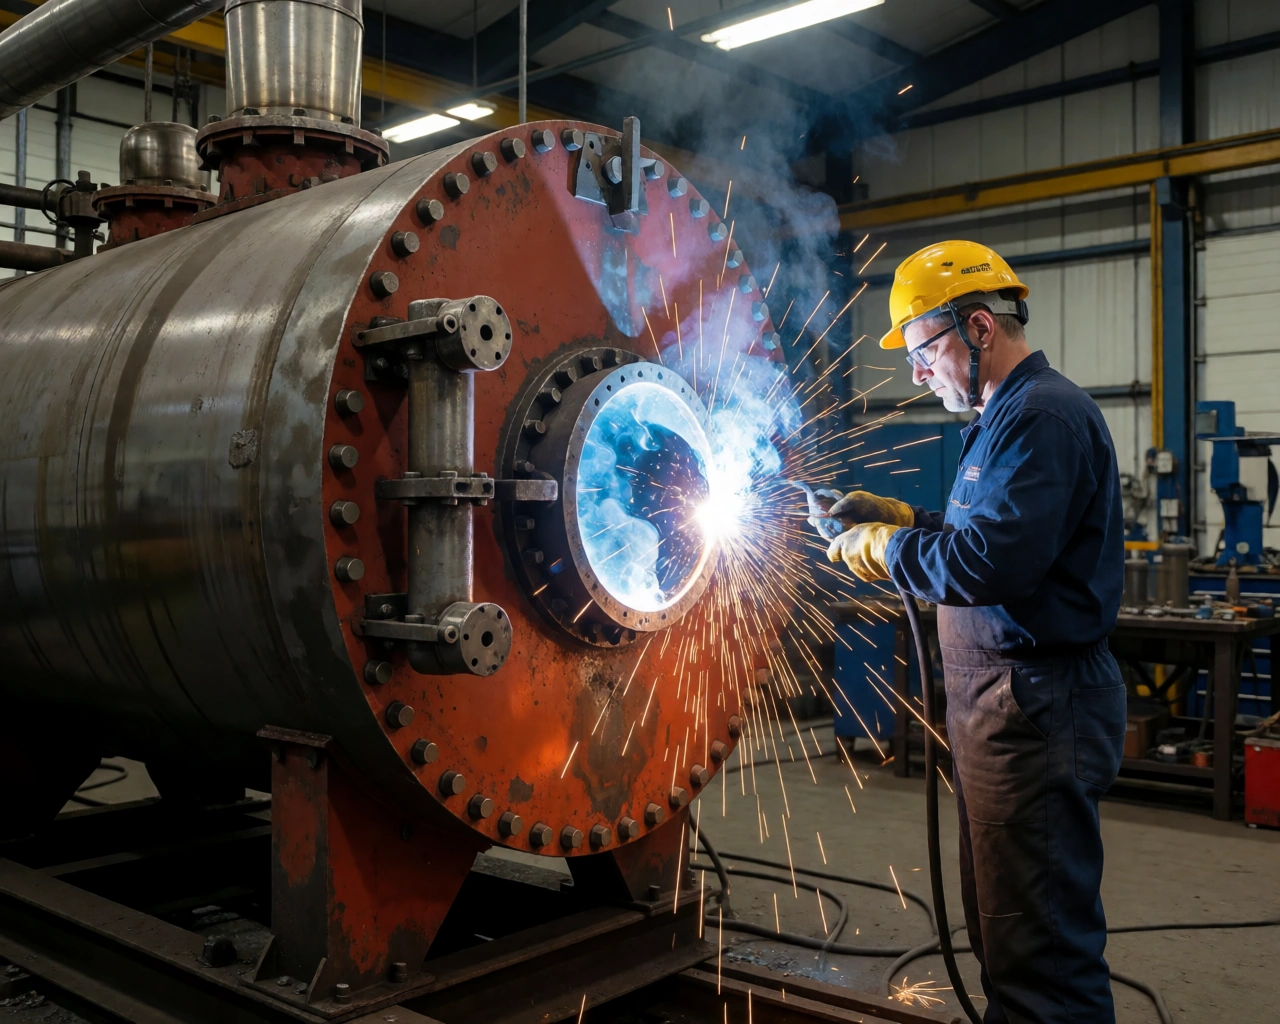
Согласно ГОСТ 23172-78 «Котлы стационарные. Термины и определения», паровой котел — это устройство, имеющее топку, обогреваемое продуктами сжигаемого топлива и предназначенное для получения пара с давлением выше атмосферного.
Вспомогательное оборудование: экономайзеры, воздухоподогреватели, тягодутьевые машины
Экономайзеры — теплообменные аппараты, устанавливаемые в газоходе котла для подогрева питательной воды за счет тепла уходящих дымовых газов. Они снижают температуру уходящих газов на 30–60 °C, повышая КПД котла на 2–5 %. Воздухоподогреватели нагревают воздух, подаваемый в топку, до 200–400 °C, что улучшает процесс горения и повышает эффективность сжигания топлива. Тягодутьевые машины (дымососы, вентиляторы, дутьевые вентиляторы) создают необходимое разрежение или давление для перемещения воздуха и дымовых газов через тракт котла. К вспомогательному оборудованию также относят сепараторы непрерывной продувки, деаэраторы (удаляют растворенные газы из питательной воды) и системы химической водоподготовки.
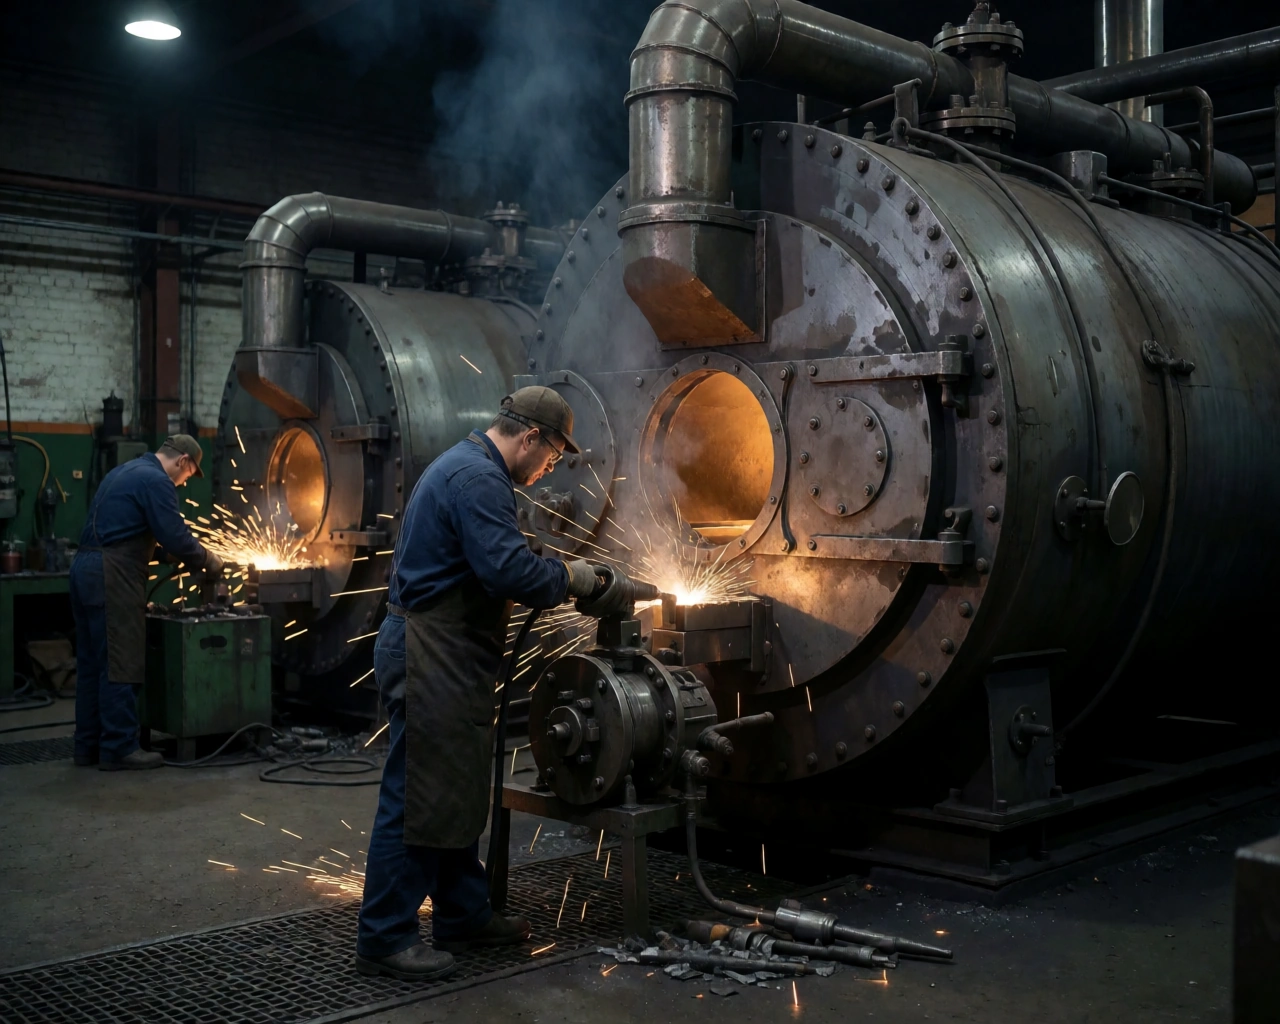
Технологический процесс производства котельного оборудования
Изготовление котла — многостадийный процесс, включающий проектирование, подготовку производства, заготовительные операции, сварку, сборку, контроль качества и испытания. Каждый этап регламентируется нормативной документацией: ГОСТ, ТУ, СНиП, правилами Ростехнадзора. Производство котельного оборудования требует высокой точности обработки металла и квалифицированного выполнения сварочных работ, так как корпус котла работает под давлением и при высоких температурах.
Проектирование и подготовка производства
На этапе проектирования разрабатывается конструкторская документация: чертежи общего вида, сборочные единицы, спецификации материалов. Выполняются тепловые и гидравлические расчеты, расчеты на прочность (по ГОСТ Р 55601-2013 «Сосуды и аппараты. Нормы и методы расчета на прочность»). Определяются марки сталей, толщины стенок, типы сварных швов. Подготовка производства включает разработку технологических карт, выбор оборудования (станки с ЧПУ, сварочные автоматы, гибочные прессы), закупку металлопроката и комплектующих. Для котлов высокого давления применяются стали марок 16ГС, 09Г2С, 12Х1МФ, а для водогрейных — Ст3сп, 20К.
Заготовительные операции: резка, гибка, штамповка
Заготовительные операции начинаются с раскроя листового и трубного проката. Резка выполняется на гильотинных ножницах (толщина до 40 мм), плазменной или лазерной резкой (точность до ±0,5 мм). Для формирования цилиндрических обечаек используются листогибочные вальцы с усилием до 1000 т, обеспечивающие радиус гибки от 200 до 5000 мм. Штамповка применяется для изготовления днищ (эллиптических, полусферических, плоских) на гидравлических прессах усилием до 2000 т. Трубы змеевиков и воздухоподогревателей гнутся на трубогибочных станках с ЧПУ с минимальным радиусом гиба 2–3 диаметра трубы. После гибки детали проходят термообработку для снятия остаточных напряжений: низкий отпуск при 600–650 °C в течение 1–3 часов.
Сварочные работы и их особенности
Сварка корпусов котлов — ключевой этап, так как от качества швов зависит герметичность и прочность сосуда под давлением. Применяются ручная дуговая сварка покрытыми электродами (ММА), автоматическая сварка под флюсом (SAW), сварка в среде защитных газов (MIG/MAG) и аргонодуговая сварка (TIG) для труб малого диаметра. Толщина свариваемых элементов достигает 100 мм. Сварные соединения выполняются с полным проплавлением, с разделкой кромок (V-образная, X-образная, U-образная). Перед сваркой кромки зачищаются до металлического блеска, детали подогреваются до 100–200 °C для предотвращения холодных трещин. После сварки проводится термообработка (высокий отпуск при 650–700 °C) для снятия остаточных напряжений, особенно для котлов из легированных сталей.
Роль металлообработки в изготовлении котельных деталей
Металлообработка включает комплекс операций по изменению формы, размеров и качества поверхности металлических заготовок. При производстве котельного оборудования применяются токарные, фрезерные, сверлильные, расточные и шлифовальные работы. Точность обработки деталей влияет на надежность сборки и срок службы котла. Для изготовления ответственных узлов (трубные решетки, фланцы, арматура) используется оборудование с ЧПУ, обеспечивающее допуски до ±0,05 мм.
Токарные и фрезерные работы на корпусных деталях
Токарная обработка применяется для изготовления валов, осей, цапф, а также для обработки внутренних поверхностей обечаек (расточка). Фрезерные работы выполняются на горизонтально- и вертикально-фрезерных станках для создания пазов, канавок, плоскостей на корпусных деталях. Например, трубные решетки фрезеруются для получения отверстий под развальцовку труб; допуск на межосевое расстояние отверстий составляет ±0,2 мм. Для обработки крупногабаритных деталей (обечаек длиной до 12 м) используются продольно-фрезерные станки и расточные станки с ЧПУ. Шероховатость обработанных поверхностей (Ra) для уплотнительных поверхностей фланцев должна быть не выше 3,2 мкм.
Сборка узлов и подгонка соединительных элементов
Сборка котла включает соединение обечаек, днищ, трубных пучков, камер, арматуры. Подгонка соединительных элементов (фланцев, штуцеров, патрубков) выполняется с помощью слесарных операций: опиловка, шабрение, притирка. Для обеспечения соосности и перпендикулярности используются сборочные кондукторы и стенды. При сборке трубных пучков трубы развальцовываются в отверстиях трубных решеток с усилием, обеспечивающим натяг 0,2–0,4 мм. После сборки узлы проходят предварительный контроль геометрических размеров и зазоров. Допустимое отклонение от соосности фланцев не более 0,5 мм на 100 мм диаметра.
Методы контроля качества и испытаний
Контроль качества осуществляется на всех этапах производства: входной контроль материалов, пооперационный контроль, приемочные испытания. Нормативная база включает ГОСТ 34347-2017 «Сосуды и аппараты стальные сварные. Общие технические условия», ПБ 03-576-03 «Правила устройства и безопасной эксплуатации сосудов, работающих под давлением». Для выявления дефектов сварных швов и основного металла применяются неразрушающие методы контроля.
Неразрушающий контроль сварных соединений
Основные методы неразрушающего контроля (НК): визуальный и измерительный (ВИК), радиографический (РК), ультразвуковой (УЗК), капиллярный (КПК), магнитопорошковый (МПК). Радиографический контроль выполняется с помощью рентгеновских аппаратов (напряжение 100–400 кВ) или гамма-дефектоскопов (источники Ir-192, Co-60). Ультразвуковой контроль проводится дефектоскопами с частотой 2–5 МГц, чувствительность до 1 мм². Для сварных швов толщиной до 50 мм обязателен 100 % радиографический контроль. Капиллярный контроль (цветная дефектоскопия) выявляет поверхностные трещины и поры. Магнитопорошковый контроль применяется для ферромагнитных сталей.
Гидравлические и пневматические испытания
После сборки котел подвергается гидравлическим испытаниям пробным давлением, превышающим рабочее в 1,5 раза (но не менее 0,2 МПа). Испытания проводятся водой температурой 5–40 °C. Время выдержки под давлением составляет 10–30 минут, после чего давление снижают до рабочего и осматривают сварные швы на предмет течи. Для паровых котлов с рабочим давлением до 0,07 МПа допускаются пневматические испытания сжатым воздухом или инертным газом. После гидроиспытаний котел сушится и консервируется. Результаты испытаний фиксируются в паспорте сосуда.
| Вид испытания | Пробное давление | Время выдержки | Контролируемые параметры |
|---|---|---|---|
| Гидравлическое | 1,5 × Pраб (но не менее 0,2 МПа) | 10–30 мин | Отсутствие течи, деформаций |
| Пневматическое | 1,2 × Pраб (но не менее 0,2 МПа) | 5–10 мин | Падение давления, утечки |
Выбор материалов и их свойства
Материалы для котельного оборудования выбираются на основе рабочих параметров (температура, давление, коррозионная активность среды) и технологичности (свариваемость, обрабатываемость). Основные требования: высокая прочность при повышенных температурах, стойкость к окалинообразованию, коррозионная стойкость. Применяются углеродистые, низколегированные и высоколегированные стали, а также жаропрочные сплавы.
Конструкционные стали для котлов низкого и высокого давления
Для котлов низкого давления (до 0,07 МПа) и водогрейных котлов используются углеродистые стали обыкновенного качества: Ст3сп, Ст3пс (толщина до 16 мм), а также стали 20, 20К (ГОСТ 1050-2013). Для котлов среднего давления (до 4 МПа) применяют низколегированные стали: 16ГС, 09Г2С, 17Г1С. Они обладают пределом текучести 250–350 МПа и хорошей свариваемостью. Для котлов высокого давления (свыше 4 МПа) и температур до 560 °C используются легированные стали: 12Х1МФ, 15Х1М1Ф, 10Х9МФБ. Они содержат хром (1–9 %), молибден (0,5–1 %), ванадий (0,2–0,5 %), что обеспечивает жаропрочность и сопротивление ползучести. Толщина стенок корпусов может достигать 120 мм.
Коррозионностойкие покрытия и защита
Для защиты внутренних поверхностей от коррозии применяются: плакирование (наплавка коррозионностойкого слоя), эмалирование, футеровка (кирпичная или торкрет-масса), металлизация (алюминий, цинк). Для газоходов и дымовых труб используются нержавеющие стали AISI 304, 316 (отечественные аналоги 08Х18Н10, 12Х18Н10Т). Водоподготовка (деаэрация, умягчение) снижает коррозионную активность питательной воды. Наружная поверхность котлов покрывается термостойкими эмалями (до 600 °C) или грунт-эмалями на основе кремнийорганических смол. Защита от высокотемпературной газовой коррозии обеспечивается легированием хромом и алюминием.
| Марка стали | Рабочая температура, °C | Макс. давление, МПа | Основное применение |
|---|---|---|---|
| Ст3сп | до 425 | до 2,5 | Корпуса водогрейных котлов |
| 09Г2С | до 450 | до 6,3 | Обечайки, днища паровых котлов |
| 12Х1МФ | до 560 | до 25 | Пароперегреватели, трубы высокого давления |
Технологический процесс изготовления котельного оборудования включает последовательность операций, каждая из которых влияет на конечную надежность и безопасность изделия. Металлообработка, сварка и контроль качества являются определяющими этапами, обеспечивающими соответствие требованиям нормативных документов. Выбор материалов с учетом рабочих параметров и условий эксплуатации позволяет продлить срок службы котла до 20–30 лет.
- Проектирование с расчетами на прочность по ГОСТ Р 55601-2013.
- Раскрой листа с допуском ±1 мм на гильотинных ножницах.
- Гибка обечаек на вальцах с усилием до 1000 т.
- Сварка корпусных швов под флюсом с предварительным подогревом до 150 °C.
- Термообработка при 650 °C в течение 2 часов.
- Гидравлические испытания давлением 1,5 × Pраб.
Производство котельного и котельно-вспомогательного оборудования — это комплексная инженерная задача, для которой необходимы современные технологии металлообработки, сварки и неразрушающего контроля. Соблюдение стандартов и регламентов гарантирует безопасную эксплуатацию котлов при заданных параметрах.