
Печать логотипа на ленте: способы и особенности
Основные технологии печати логотипа на ленте
Нанесение логотипа на ленту осуществляется несколькими способами, каждый из которых имеет особенности по принципу действия, совместимости с материалами и экономической целесообразности. Выбор технологии определяется тиражом, требуемой детализацией изображения, условиями эксплуатации готового изделия и типом ленты. Подробнее о печати на лентах можно узнать по ссылке https://pobeda.msk.ru/products_cat/pechat-na-lentah/.
Термотрансферная печать: принцип работы и область применения
Термотрансферная печать основана на переносе расплавленного чернильного слоя с промежуточного носителя — красящей ленты (риббона) — на поверхность ленты под действием нагрева. Печатающая головка принтера нагревает отдельные точки риббона, и краска переходит на материал. Используются три основных типа красящих лент: восковые (для бумажных лент), воско-смоляные (для синтетических материалов) и смоляные (для агрессивных сред и высоких температур). Температура переноса варьируется от 100 до 200 °C в зависимости от состава краски и толщины ленты. Термотрансферная технология обеспечивает разрешение до 600 dpi, что позволяет воспроизводить мелкие шрифты высотой от 2 мм и тонкие линии логотипа. Область применения — маркировка товаров, штрихкоды, этикетки для логистики и розничной торговли, где требуется высокая контрастность и стойкость отпечатка к истиранию.
Флексография и тампопечать: для каких тиражей они подходят
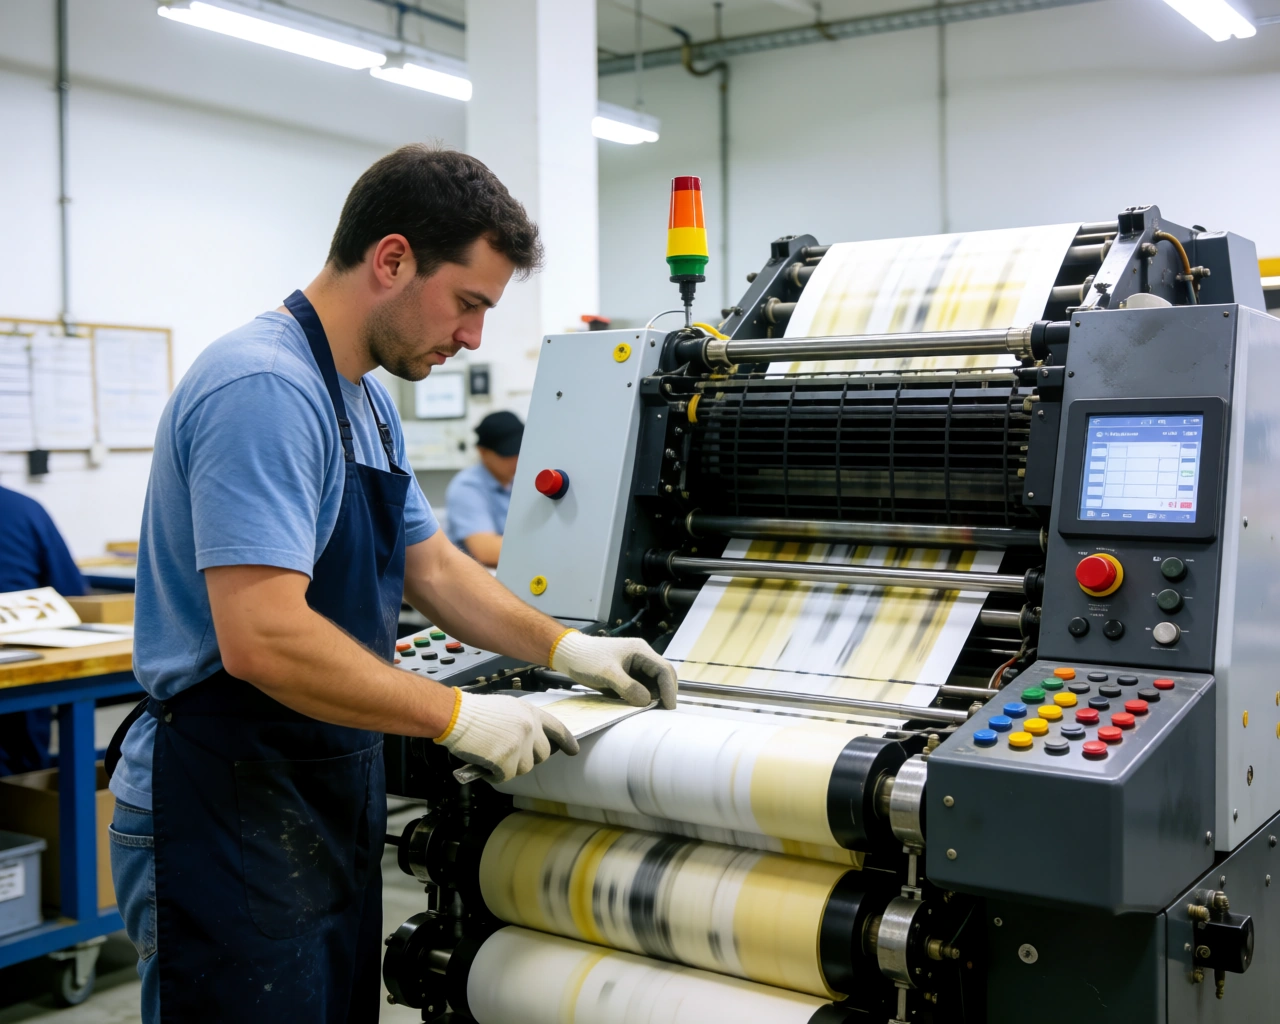
Флексографическая печать — метод высокой печати с использованием эластичных фотополимерных форм. Краска переносится на ленту через анилоксовый вал, который дозирует её слой. Флексография позволяет наносить изображение на рулонные материалы со скоростью до 200 м/мин. Этот способ экономически оправдан для тиражей от нескольких тысяч погонных метров, так как изготовление форм требует затрат, но себестоимость одного отпечатка при больших объёмах минимальна. Флексография подходит для сплошных заливок и крупных элементов логотипа, но имеет ограничения по минимальной толщине линий (обычно не менее 0,5 мм) из-за растискивания краски.
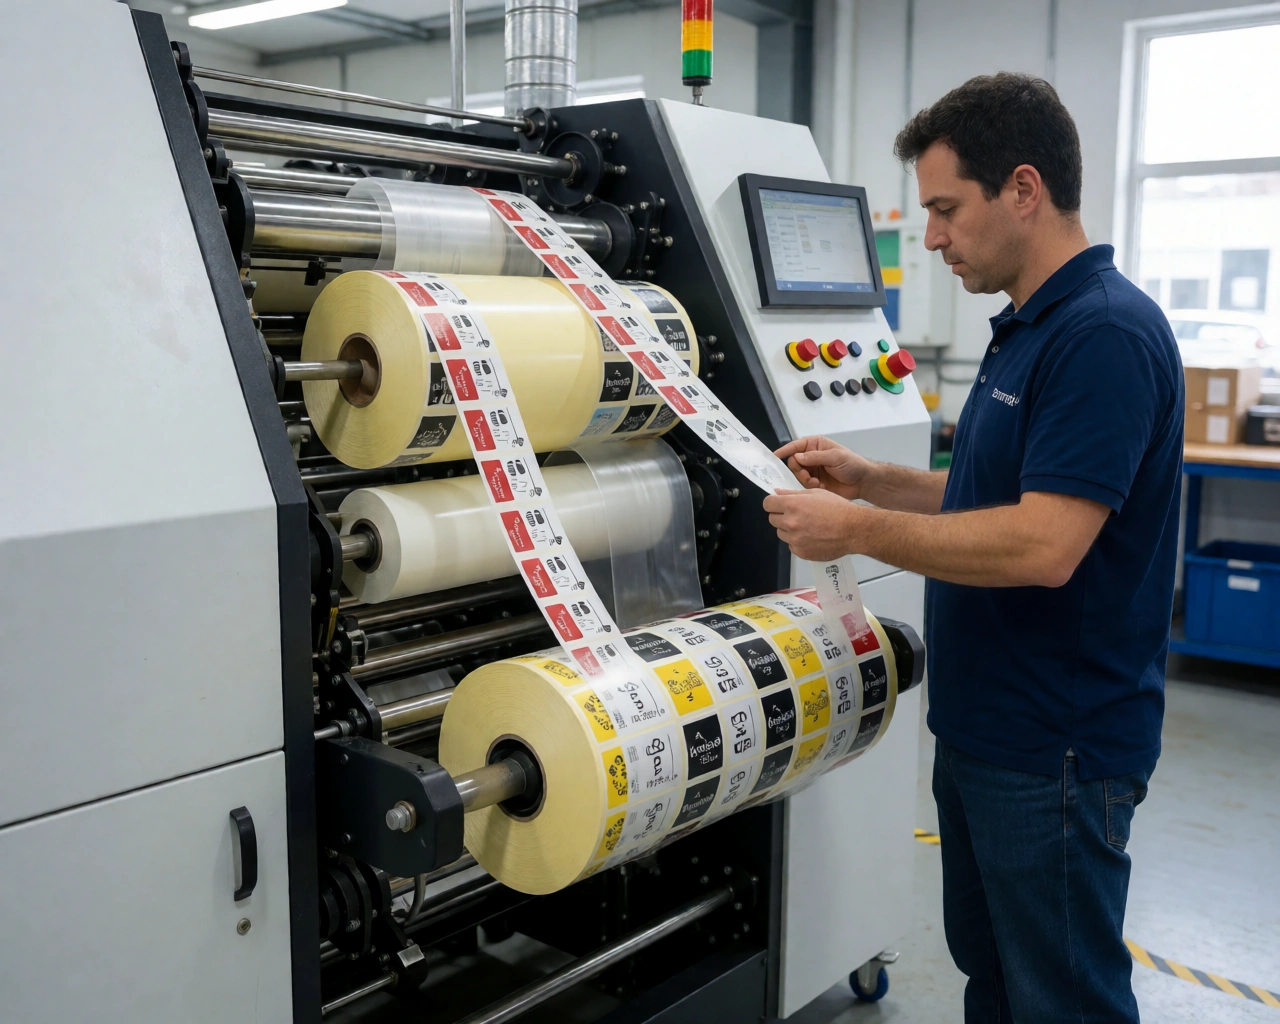
Тампопечать (косвенная глубокая печать) использует силиконовый тампон, который переносит краску из углублений на форме на ленту. Этот метод эффективен для нанесения логотипов на готовые изделия из ленты (например, на брелоки или элементы одежды), а также на неровные поверхности. Тампопечать обеспечивает хорошую адгезию на текстильных и полимерных лентах, но скорость процесса невысока — до 1000 отпечатков в час. Она применяется при тиражах от 50 до 5000 единиц, когда требуется многоцветное изображение с деталями размером от 0,2 мм.
УФ-печать: особенности цветопередачи и детализации
УФ-печать — струйный метод, при котором чернила отверждаются под воздействием ультрафиолетового излучения сразу после нанесения. Отсутствие впитывания и растекания краски позволяет получать чёткие границы элементов логотипа и насыщенные цвета. Разрешение УФ-принтеров достигает 1200 dpi, что даёт возможность воспроизводить градиенты, полутона и мелкие детали размером до 1 мм. Цветовой охват расширен за счёт использования CMYK + белый цвет и лаки. УФ-печать подходит для любых невпитывающих лент (полипропилен, полиэтилен, нейлон), но требует специальной подготовки поверхности для улучшения адгезии — обработки коронным разрядом или плазмой. Скорость печати умеренная, поэтому метод оптимален для средних тиражей (100–5000 м²) и при необходимости высокой детализации.
Материалы ленты и их влияние на качество печати
Свойства ленты — её химический состав, плотность, жёсткость и поверхностное натяжение — напрямую определяют, какой способ печати будет эффективен, как долго продержится отпечаток и насколько точно передадутся цвета логотипа.
Полипропилен, полиэтилен и бумага: сравнительный анализ
| Параметр | Полипропилен (ПП) | Полиэтилен (ПЭ) | Бумага |
|---|---|---|---|
| Совместимость с термотрансферной печатью | Требует смоляных или воско-смоляных риббонов; температура переноса 150–180 °C | Используются воско-смоляные ленты; возможна деформация при нагреве | Хорошо совместима с восковыми лентами; низкая стоимость |
| УФ-печать | Требует обработки коронным разрядом для адгезии; высокая цветопередача | Необходима плазменная обработка; краска может отслаиваться | Не рекомендуется из-за впитывания и пожелтения |
| Стойкость к истиранию | Высокая (свыше 1000 циклов по Мартиндейлу) | Средняя (300–500 циклов) | Низкая (менее 100 циклов) |
| Устойчивость к влаге | Высокая | Высокая | Низкая |
Полипропилен — наиболее распространённый материал для лент с логотипом, используемых в упаковке и промо-продукции. Он обладает жёсткостью, термостойкостью и устойчивостью к химическим веществам. Полиэтилен более эластичен, но хуже удерживает мелкие детали печати. Бумажные ленты (крафт-бумага, мелованная бумага) применяются для одноразовой маркировки и временных этикеток; они не подходят для УФ-печати из-за впитывания чернил.
Тканевые ленты: специфика нанесения и стойкость
Тканевые ленты (полиэстер, нейлон, хлопок) имеют пористую структуру, что затрудняет формирование чёткого изображения. Для печати на них чаще всего используют тампопечать или трафаретную печать, а также термотрансфер с применением специальных смоляных риббонов, которые проникают в волокна. Стойкость отпечатка на тканевой ленте определяется типом красителя: дисперсные чернила требуют фиксации паром, а пигментные — связующего вещества. При эксплуатации лента подвергается изгибам и стиркам, поэтому минимальная высота шрифта должна быть не менее 3 мм, чтобы избежать размытия. Тканевые ленты с логотипом часто используются для нашивок на спецодежду, бейджей и аксессуаров.
Факторы, определяющие долговечность отпечатка
Долговечность логотипа на ленте зависит от сочетания типа краски, параметров печати и условий использования. Разные технологии дают разную устойчивость к трению, ультрафиолету, влаге и химикатам.
Типы красок и их устойчивость к внешним воздействиям
- Восковые краски (термотрансфер) — низкая стойкость к истиранию (до 200 циклов), чувствительны к температуре выше 60 °C. Подходят для бумажных лент и краткосрочной маркировки.
- Смоляные краски — выдерживают до 1500 циклов истирания, устойчивы к маслам, растворителям и температуре до 150 °C. Используются для полипропиленовых и полиэфирных лент.
- УФ-отверждаемые чернила — обладают высокой адгезией к синтетическим материалам, устойчивы к УФ-излучению (светостойкость >5 лет), выдерживают 2000+ циклов истирания после полного отверждения.
- Флексографские краски — на водной или спиртовой основе; стойкость зависит от плёнкообразования. Водные краски менее устойчивы к влаге, спиртовые — к истиранию (300–800 циклов).
Выбор краски также влияет на экологичность: водные флексографские краски считаются менее вредными, тогда как УФ-чернила требуют утилизации с соблюдением норм.
Роль разрешения печати и минимального размера элементов
Разрешение печати (dpi) определяет, насколько мелкие детали логотипа будут воспроизведены без слияния. При термотрансферной печати с разрешением 300 dpi минимальная толщина линии составляет около 0,15 мм, а высота шрифта без засечек — 1,5 мм. Для флексографии из-за растискивания краски минимальный размер элемента — 0,5 мм. УФ-печать при 1200 dpi позволяет воспроизводить линии толщиной 0,1 мм и текст высотой 1 мм. Однако на практике минимальные размеры корректируются с учётом материала: на тканевых лентах из-за впитывания краски минимальная высота шрифта увеличивается до 2–3 мм.
При разработке макета логотипа для ленты следует закладывать запас по минимальным размерам на 20–30% больше паспортных значений принтера, чтобы гарантировать читаемость после эксплуатации.
Как выбрать технологию печати в зависимости от тиража
Экономическая эффективность разных методов напрямую связана с объёмом заказа. Учёт себестоимости подготовки, скорости и стоимости расходных материалов позволяет оптимизировать бюджет.
Малые тиражи: экономия и гибкость
Для тиражей до 500 погонных метров ленты (или до 10 000 этикеток) наиболее выгодна термотрансферная печать. Она не требует изготовления форм и клише — достаточно макета в графическом редакторе. Затраты на риббон и принтер окупаются при малых объёмах. УФ-печать также подходит для малых тиражей, если нужна цветная фотографическая детализация, но стоимость чернил выше. Тампопечать для малых серий (100–1000 оттисков) используется при печати на готовых лентах сложной формы.
Крупные тиражи: скорость и себестоимость
При тиражах свыше 10 000 погонных метров флексография становится экономически предпочтительнее. Стоимость изготовления флексоформ распределяется на большой объём, а скорость печати (до 200 м/мин) сокращает время заказа. Себестоимость одного отпечатка при флексографии может быть в 2–3 раза ниже, чем при термотрансфере, за счёт меньшего расхода краски и автоматизации процесса. Для тиражей от 50 000 метров также применяют глубокую печать, но она требует дорогих форм и оправдана только при многолетнем выпуске однотипной ленты.
Подготовка макета логотипа к печати на ленте
Корректная подготовка файла предотвращает брак, потерю деталей и несоответствие цвета. Учёт особенностей технологии и материала — обязательный этап.
Требования к цветовой модели и контрасту
Для всех видов печати на ленте макет должен быть предоставлен в цветовой модели CMYK, а не RGB. RGB-изображения при конвертации могут дать смещение оттенков, особенно в зелёных и синих тонах. Для флексографии и тампопечи требуется создание цветоделённых плёнок или цифровых слоёв. Контраст между фоном ленты и логотипом должен быть не ниже 70% по шкале яркости, иначе мелкие элементы станут нечитаемыми. Для тёмных лент рекомендуется использовать белый подложечный слой (при УФ-печати) или печать белым цветом, чтобы обеспечить насыщенность цветного логотипа.
Типичные ошибки при подготовке макета и их последствия
- Использование шрифтов слишком малого кегля — приводит к слиянию штрихов и потере читаемости после печати. Минимальный кегль для термотрансфера — 6 pt, для флексографии — 8 pt.
- Отсутствие вылетов (bleed) — при резке ленты края логотипа могут оказаться необрезанными, что нарушает дизайн. Рекомендуется добавлять 2–3 мм вылета с каждой стороны.
- Неправильное разрешение растровых изображений — изображения с разрешением менее 200 dpi при масштабировании дают пикселизацию. Для УФ-печати требуется 300–600 dpi.
- Игнорирование толщины линий — слишком тонкие линии (менее 0,2 мм) могут не пропечататься на впитывающих материалах или разорваться при растяжении ленты.
Предварительная пробная печать на образце материала помогает выявить эти ошибки до запуска тиража.
Заключение
Выбор технологии печати логотипа на ленте — многофакторная задача, включающая анализ материала, тиража, требуемой детализации и условий эксплуатации. Термотрансферная печать остаётся стандартом для малых и средних серий, флексография — для крупнотиражного производства, УФ-печать — для сложных цветных изображений. Правильная подготовка макета и учёт свойств ленты позволяют добиться стабильного качества отпечатка при минимальных производственных потерях.