Процесс порошковой покраски металлических поверхностей
Подробная информация есть по ссылке https://pokrasmetalla.ru/
Основы технологии порошковой покраски
Порошковая покраска металла представляет собой метод формирования защитно-декоративного покрытия с использованием сухих полимерных композиций. В отличие от жидких лакокрасочных материалов, порошковая краска не содержит растворителей, что снижает выбросы летучих органических соединений и упрощает процесс утилизации отходов. Как отмечается в технических руководствах по защитным покрытиям, метод порошковой окраски получил широкое распространение в промышленности благодаря сочетанию высокой производительности, экологичности и эксплуатационных свойств конечного слоя. Технология позволяет обрабатывать изделия из стали, алюминия, чугуна и других металлических сплавов, а также некоторые термостойкие неметаллические материалы.
Принцип электростатического напыления
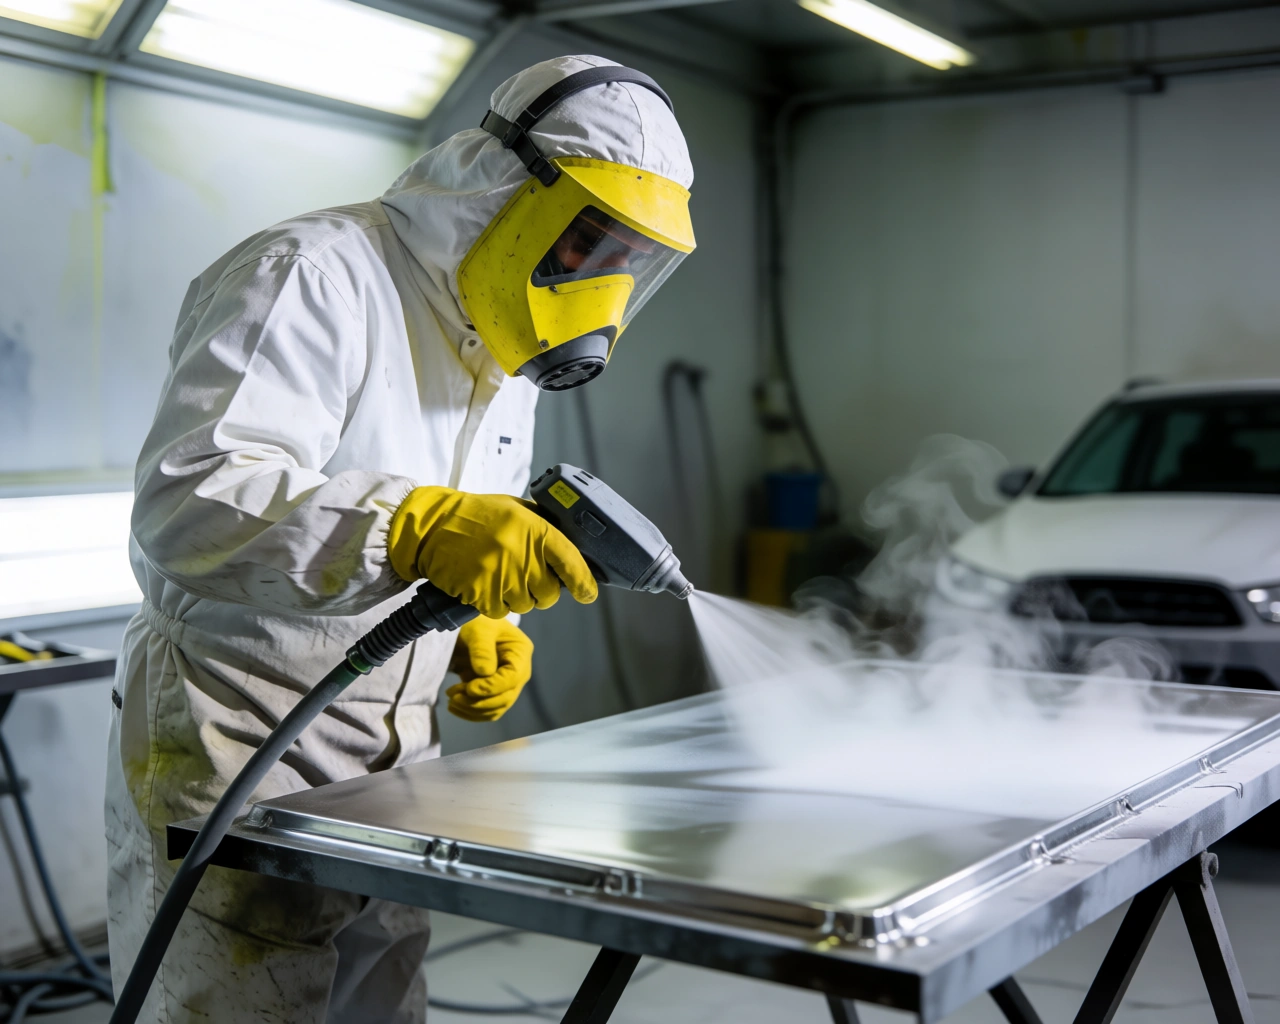
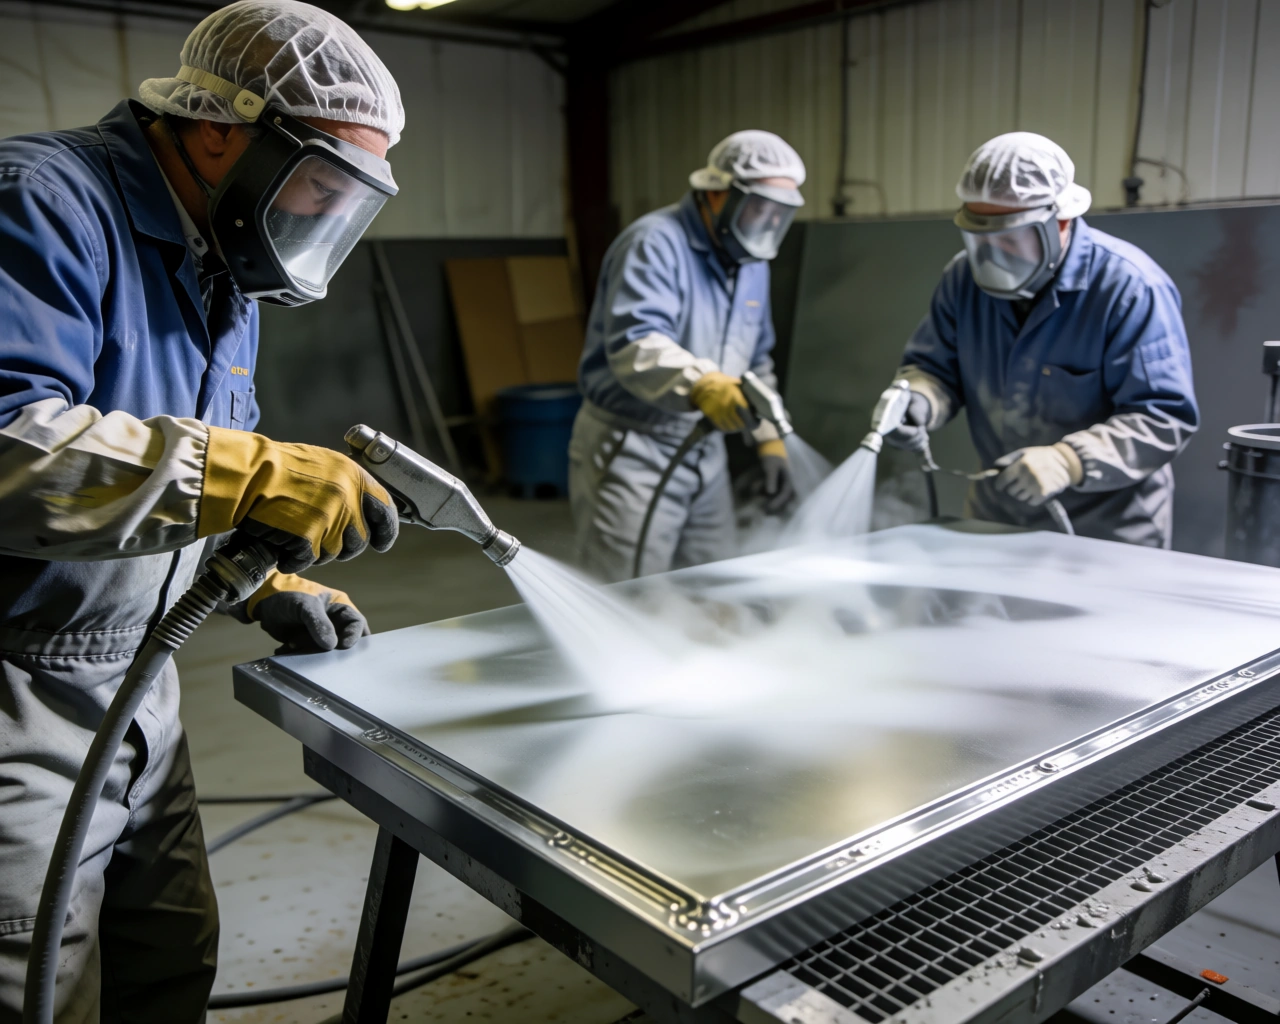
Основой нанесения порошковой краски служит эффект электростатического заряда. Частицы полимера размером от 10 до 100 мкм заряжаются в напылительном пистолете (трибостатическим или коронным способом) и направляются на заземленную металлическую поверхность. Разность потенциалов между заряженными частицами и заземленным изделием обеспечивает притяжение частиц и их удержание на поверхности до момента полимеризации. Напряжение на электроде коронного пистолета обычно составляет 30–100 кВ. Трибостатический метод использует трение частиц о стенки пистолета для создания положительного заряда. Эффективность осаждения зависит от формы изделия, расстояния до поверхности (рекомендуется 150–300 мм) и скорости подачи краски. Избыточная краска, не осевшая на изделии, улавливается системой рекуперации и может повторно использоваться, что характерно для порошкового окрашивания.
Состав и виды порошковых красок
Порошковые краски представляют собой сухую смесь пленкообразующей смолы, отвердителя, пигментов, наполнителей и функциональных добавок. По типу полимерной основы различают термопластичные и термореактивные составы. Термопластики (полиамиды, полиэтилен, поливинилхлорид) при нагреве плавятся и при охлаждении образуют покрытие без химических превращений. Термореактивные порошковые краски на основе эпоксидных, полиэфирных, полиуретановых или акриловых смол в процессе отверждения образуют пространственную сетчатую структуру, обеспечивающую высокую механическую прочность и химическую стойкость. Эпоксидные покрытия отличаются устойчивостью к растворителям и коррозии, но склонны к выцветанию на солнце. Полиэфирные составы стойки к ультрафиолету и применяются для наружных изделий. Комбинированные эпоксидно-полиэфирные системы сочетают хорошую адгезию и атмосферостойкость. Дополнительно различают глянцевые, матовые, текстурные и металлизированные виды.
| Тип смолы | Основные свойства | Типичное применение |
|---|---|---|
| Эпоксидная | Высокая коррозионная и химическая стойкость, низкая светостойкость | Внутренние детали, оборудование, трубопроводы |
| Полиэфирная | Устойчивость к УФ-излучению, хорошая атмосферостойкость | Фасады зданий, уличная мебель, автомобильные диски |
| Полиуретановая | Эластичность, стойкость к истиранию | Спортивные снаряды, инструментальные рукоятки |
| Эпоксидно-полиэфирная (гибридная) | Сбалансированные адгезия, стойкость и атмосферостойкость | Бытовая техника, металлические корпуса |
Этапы процесса порошковой покраски
Технологический процесс порошковой окраски включает три последовательные стадии: подготовку поверхности, нанесение порошка и полимеризацию с отверждением. Каждый этап влияет на конечное качество покрытия.
Подготовка поверхности
Подготовка металлической основы определяет адгезию и долговечность покрытия. Вначале удаляют загрязнения (масла, смазки, пыль) методом обезжиривания щелочными или кислотными составами. Затем проводят механическую обработку: пескоструйную или дробеструйную очистку для удаления окалины, ржавчины и старой краски, создания шероховатости для сцепления. Параметры абразива (кварцевый песок, корунд, стальная дробь) выбирают по твердости металла. Для алюминия часто применяют химическое травление или хроматирование для активации поверхности. Фосфатирование стали перед окраской улучшает адгезию и коррозионную стойкость.
Согласно данным промышленных стандартов, качественная подготовка поверхности может увеличить срок службы покрытия в 2–3 раза по сравнению с обработкой без удаления окалины и обезжиривания.
Перед напылением изделие должно быть полностью сухим, без следов влаги. Для удаления пыли применяют сжатый воздух или обеспыливающие установки.
Нанесение порошкового слоя
Порошок подается из питателя (флюидизационного бачка) сжатым воздухом к пистолету. Электростатический пистолет заряжает частицы, которые равномерно распределяются по заземленному изделию. Толщина слоя варьируется в диапазоне 50–300 мкм и регулируется скоростью подачи, напряжением и временем напыления. Для сложных профилей с внутренними полостями применяют манипуляторы или роботизированные системы. Избыток краски осаждается в камере напыления и улавливается системой рекуперации. Крупные частицы отделяются в циклонах, мелкие — в фильтрах. Рекуперация позволяет повторно использовать до 95% непопавшей на изделие краски.
Полимеризация и отверждение
После нанесения порошка изделие помещают в печь полимеризации. Температура в печи зависит от типа краски: для термореактивных составов типичный диапазон — 160–220 °C, для термопластиков — 140–180 °C. Время выдержки — от 10 до 30 минут. В печи происходит плавление, растекание порошка и химическое сшивание молекул. Для равномерного прогрева важна конвекция или инфракрасный нагрев с контролем температуры в разных зонах. Недостаточная температура или время приводят к неполному отверждению, что снижает твердость и стойкость покрытия. Перегрев может вызвать пожелтение или потерю блеска.
- Температура печи регулируется с точностью ±5 °C.
- Рекомендуемая скорость нагрева — 5–15 °C/мин.
- После выдержки изделие охлаждают на воздухе или в камере принудительной вентиляции.
Свойства и преимущества порошковых покрытий
Порошковое покрытие металла обладает рядом эксплуатационных характеристик, отличающих его от жидких красок. Отсутствие растворителей исключает усадку и образование микротрещин при высыхании. Высокая толщина слоя за одно нанесение обеспечивает равномерность защиты.
Механическая стойкость и долговечность
После полимеризации пленка имеет твердость по карандашу от HB до 2H (по ASTM D3363), стойкость к царапинам и абразивному износу. Эластичность покрытия при изгибе (по цилиндрическому стержню) достигает 2–5 мм без растрескивания. Ударная прочность (по методу падающего груза) составляет 40–80 кг·см, что позволяет покрытию выдерживать деформации металла. Продолжительность эксплуатации на открытом воздухе для полиэфирных систем — до 15–20 лет без потери защитных свойств при условии соблюдения технологии.
Защитные и декоративные характеристики
Порошковый слой обеспечивает барьерную защиту от коррозии, воды, солей и слабых химических реагентов. Стойкость к солевому туману (ASTM B117) для эпоксидных покрытий превышает 500–1000 часов. Декоративные возможности включают широкую гамму цветов (по шкалам RAL, NCS), степени глянца от 5 до 95 единиц, а также эффекты «металлик», «муар», «хамелеон» и однородные текстуры, скрывающие дефекты основы.
| Характеристика | Порошковое покрытие | Жидкая краска (грунт+эмаль) |
|---|---|---|
| Толщина слоя за проход | 50–300 мкм | 20–40 мкм |
| Содержание растворителей | 0 % | 40–70 % |
| Эффективность переноса материала | 60–95 % (с рекуперацией) | 30–60 % |
| Атмосферостойкость (средняя) | 10–20 лет | 5–10 лет (с сохранением блеска) |
Требования к оборудованию и материалам
Для организации процесса порошковой покраски необходим комплекс специализированных устройств: камера напыления с рекуперационной системой, печь полимеризации, система подачи сжатого воздуха с осушителем и питатель краски.
Камеры напыления и системы рекуперации
Камера напыления представляет собой закрытый корпус с вентиляцией, предотвращающей попадание пыли и избыточной краски в окружающую среду. Стены камеры изготовлены из нержавеющей или оцинкованной стали. Внутри установлены фильтры (картриджные или панельные) для улавливания частиц. Система рекуперации включает циклон для отделения крупных фракций и тонкий фильтр (обычно фильтр-мешок или патрон с эффективностью 99,9 %). Отработанный воздух после фильтрации выбрасывается наружу или возвращается в цех при соблюдении норм ПДК пыли.
- Взрывозащита — обязательное требование для оборудования, работающего с горючей полимерной пылью.
- Скорость воздушного потока в рабочей зоне — 0,5–1,5 м/с.
- Светильники в камере — герметичные, взрывозащищенные.
Печи полимеризации и температурные режимы
Печи могут быть конвекционные (нагрев горячим воздухом) или инфракрасные (ИК-излучатели). Конвекционные печи обеспечивают равномерный нагрев объема, но требуют большего времени выхода на режим. ИК-печи быстрее разогревают зону, однако неравномерное распределение излучения может создавать перегрев на выступающих частях. Рабочий диапазон температур — от 140 до 250 °C. Точность поддержания температуры в рабочей зоне не ниже ±5 °C. Для длинных или крупногабаритных изделий применяют туннельные печи (проходные) с зонами предварительного нагрева, выдержки и охлаждения. Время выдержки рассчитывается по массе изделия и типу краски: для тонкостенных деталей (0,5–2 мм) — 10–15 минут, для массивных (свыше 10 мм) — до 30–40 минут.
Возможные дефекты и их предотвращение
Качество готового покрытия зависит от соблюдения технологических параметров на всех стадиях. Основные дефекты связаны с нарушением чистоты поверхности, режимов напыления или полимеризации.
Распространенные проблемы при покраске
Шагрень (апельсиновая корка) — неровная поверхность с крупными буграми, возникающая при недостаточном растекании порошка из-за низкой температуры печи, большого времени нагрева или слишком толстого слоя. Для предотвращения корректируют профиль температуры и время выдержки. Проколы (кратеры) — следы выделения газов из металла или загрязнений. Источник — влага на поверхности, отсутствие обезжиривания или наличие силиконов. Отслаивание — потеря адгезии, вызванная плохой подготовкой (недостаточная шероховатость, остатки масла) или несовместимостью с предыдущим покрытием. Исправляется перешлифовкой и повторением полного цикла. Пожелтение — результат перегрева или длительного пребывания в печи при температуре выше 220 °C для светлых тонов. Кулоновское разряжение — утолщение слоя на острых кромках, приводящее к потере ровности. Решается снижением напряжения или применением трибостатического напыления.
Контроль качества готового покрытия
После полимеризации и охлаждения проводят визуальный осмотр (наличие проколов, шагрени, включений). Толщину сухого слоя измеряют магнитными или вихретоковыми толщиномерами (для магнитных и немагнитных основ). Норма — равномерность в пределах ±20 % от номинала. Адгезию оценивают методом решетчатого надреза (ISO 2409): острым ножом наносят 6 параллельных надрезов через 1 мм, затем квадраты проверяют на отслаивание липкой лентой. Максимальный допуск — не более 5 % площади отслоения. Твердость по карандашу определяют по ASTM D3363. Для контроля стойкости к изгибу используют оправку с радиусом от 1 до 10 мм. При выявлении дефектов бракованные изделия можно подвергнуть повторной обработке: удалить покрытие химическим или механическим (дробеструйным) способом и провести окраску заново. Однако повторная полимеризация ранее отвержденных покрытий невозможна из-за завершения химических реакций.