
Технология художественной ковки металла: основные методы и приёмы
Определение и суть художественной ковки
Что такое художественная ковка металла
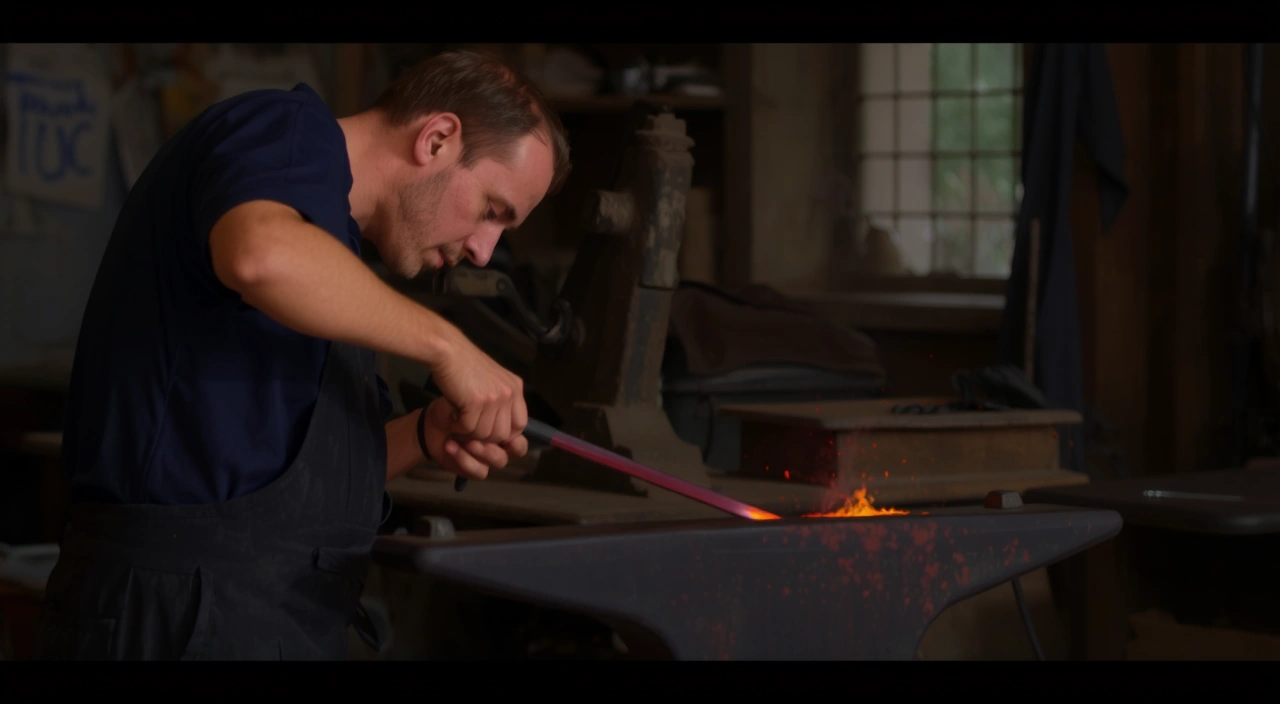
Художественная ковка представляет собой способ обработки металла, при котором заготовке придают заданную форму с помощью ударных или давящих воздействий. В отличие от литья или штамповки, ковка позволяет сохранить волокнистую структуру металла, что повышает прочность изделия. Основой процесса является пластическая деформация: металл под нагрузкой изменяет геометрию без разрушения. Для художественных целей используют преимущественно низкоуглеродистые стали (например, Ст3, 20, 09Г2С), которые обладают достаточной пластичностью и хорошо свариваются. Заготовка может быть в виде прутка, полосы, квадрата или листа толщиной от 4 до 30 мм — выбор зависит от сложности будущего элемента. Посмотреть примеры художественной ковки можно на https://kovka-moscow.ru/.
Технология включает несколько последовательных этапов: нагрев (если применяется горячая ковка), механическое воздействие, промежуточные термообработки и финишную отделку. Ковка выполняется как вручную, так и на механизированном оборудовании. Конечный продукт — это не только функциональные предметы (ограды, решетки, мебель), но и декоративные композиции, где важна эстетика каждой детали.
Основные отличия от промышленной ковки
Промышленная ковка нацелена на массовое производство однотипных заготовок — поковок для машиностроения. Она выполняется на мощных прессах (усилием до 10000 тонн) и молотах с высокой производительностью. Художественная ковка, напротив, ориентирована на единичные или мелкосерийные изделия, где каждая деталь может иметь уникальную форму. В промышленности допуски на размеры составляют ±1–2 мм, в художественной ковке отклонения могут быть больше, но компенсируются последующей ручной доработкой.
Ещё одно отличие — в используемых материалах. Промышленная ковка часто работает с легированными сталями (40Х, 30ХГСА), требующими строгих режимов нагрева и охлаждения. В художественной ковке предпочтение отдают пластичным сталям с содержанием углерода до 0,25%, которые легче деформируются и допускают сложные изгибы без трещин. Кроме того, художественная ковка включает операции по созданию декоративных элементов (завитков, листьев, цветов), которые отсутствуют в типовой промышленной номенклатуре.
Виды ковки: горячая и холодная
Технологические этапы горячей ковки
Горячая ковка требует нагрева заготовки до ковочной температуры, которая для углеродистых сталей составляет 900–1200 °C. При таком нагреве металл становится пластичным, его сопротивление деформации снижается в 5–10 раз по сравнению с комнатной температурой. Процесс начинается с помещения заготовки в печь (камерную, муфельную или индукционную) и выдержки до равномерного прогрева по сечению. Время нагрева зависит от толщины: для прутка диаметром 20 мм достаточно 10–15 минут, для более массивных деталей — до часа.
После нагрева заготовку переносят на наковальню и подвергают ударам молота или обжатию на прессе. Основные операции: осадка (увеличение поперечного сечения), протяжка (удлинение), гибка и скручивание. Температура контролируется визуально по цвету каления: светло-жёлтый (1100–1200 °C) соответствует максимальной пластичности, красный (800–900 °C) — началу снижения ковкости. При остывании ниже 700 °C ковку прекращают и при необходимости повторяют нагрев. После формообразования изделие может подвергаться нормализации или отпуску для снятия внутренних напряжений.
Особенности холодной ковки и ее ограничения
Холодная ковка выполняется без нагрева, при комнатной температуре. Металл деформируется за счёт изгиба, скручивания и штамповки на специальных станках — гибочных, торсионных, профилегибочных. Этот метод позволяет получать повторяющиеся элементы (завитки, спирали, решётки) с высокой точностью и производительностью. Основное оборудование: станки для холодной ковки с ручным или электрическим приводом, которые оснащены вальцами, оправками и упорами.
Ограничения холодной ковки связаны с наклёпом — упрочнением металла при деформации. При изгибе прутка радиусом менее 3–4 диаметров возможно появление трещин. Поэтому для холодной ковки применяют стали с низким содержанием углерода (до 0,15%) и предварительно отожжённые заготовки. Максимальная деформация за один проход ограничена: для гибки — до 180°, для скручивания — до 3–4 оборотов на метр длины. Если требуется более сложная форма, используют комбинацию холодной и горячей ковки.
Инструменты и оборудование кузнеца
Ручной инструмент для мелких элементов
Набор ручного инструмента включает молот, наковальню, клещи и вспомогательные приспособления. Молоты различаются по массе (от 200 г до 6 кг) и форме бойка: подбойники для вытяжки, гладилки для выравнивания, обжимки для формирования углов. Наковальня обычно весит 50–150 кг и имеет рог для гибки, наличник для плоских работ и отверстие для крепления шпераков (сменных вставок).
Клещи используются для удержания заготовки; их губки подтачивают под форму детали (круглые, квадратные, плоские). Для создания декоративных элементов применяют чеканы — стальные стержни с фигурным концом для нанесения рельефа, и зубила для рубки. Также в арсенале кузнеца имеются оправки для гибки (конусы, рога), штампы для тиснения и измерительные инструменты (штангенциркуль, шаблоны).
| Инструмент | Назначение | Типичная масса/размер |
|---|---|---|
| Молот-ручник | Точные удары при отделке | 0,5–2 кг |
| Кузнечный молот | Основная деформация | 3–6 кг |
| Наковальня | Опорная поверхность | 50–150 кг |
| Клещи | Удержание заготовки | Длина 300–600 мм |
Механизированное оборудование для серийной ковки
Для повышения производительности применяют пневматические молоты, гидравлические прессы и станки холодной ковки. Пневматический молот (например, с массой падающих частей 75–150 кг) наносит до 200 ударов в минуту, что позволяет быстро осаживать или протягивать заготовки. Гидравлические прессы усилием 50–500 тонн обеспечивают плавное обжатие и точный контроль деформации, особенно при штамповке.
Для холодной ковки используют гибочные станки с вальцами, которые формируют завитки и дуги, а также торсионные станки для скручивания прутков. Автоматизация достигается за счёт программируемых упоров и сменных матриц. Современное оборудование позволяет изготавливать до 50–100 одинаковых элементов в час, что недоступно при ручной ковке.
Основные операции обработки металла
Осадка, протяжка и гибка
Осадка — операция уменьшения высоты заготовки при увеличении её поперечного сечения. Выполняется ударами молота или давлением пресса. Осадка применяется для утолщения части детали (например, под последующее сверление) или для создания уширения. Важно избегать продольного изгиба заготовки: осадку ведут с торцов, постепенно перемещая удары.
Протяжка — увеличение длины заготовки за счёт уменьшения сечения. Заготовку кладут на наковальню и бьют молотом, сдвигая её вдоль оси. Протяжка может выполняться на оправке для получения полых деталей. Эта операция требует равномерного нагрева и контроля толщины, чтобы избежать перекосов.
Гибка — придание заготовке криволинейной формы. Гибка производится на роге наковальни, на оправках или в штампах. Радиус изгиба должен быть не менее 1,5–2 толщин заготовки, иначе возможны трещины. При горячей гибке металл нагревают до ковочной температуры, при холодной — используют станки с вальцами.
Скручивание и штамповка
Скручивание (торсирование) — поворот части заготовки вокруг продольной оси. Операция выполняется путём закрепления одного конца и вращения другого с помощью воротка или на торсионном станке. Скручивание создаёт спиральные элементы, характерные для решёток и ограждений. Для холодного скручивания прутка диаметром 10–16 мм максимальный угол за один проход составляет 360° на 1 метр длины; при больших значениях требуется промежуточный отпуск.
Штамповка — деформация заготовки в замкнутой полости штампа. В художественной ковке штамповка применяется для тиражирования одинаковых деталей (наконечников, розеток). Штампы изготавливают из инструментальной стали (У8, Х12М) и закаливают до твёрдости 55–60 HRC. Усилие штамповки подбирают так, чтобы металл полностью заполнил полость без образования заусенцев.
При скручивании важно контролировать равномерность нагрева по длине. Локальный перегрев может привести к пережогу и разрушению волокон.
Декоративные элементы и их создание
Типичные формы: завитки, листья, цветы
Основные декоративные элементы художественной ковки — завитки, листья и цветы. Завиток (волюта) получают гибкой прутка на оправке с постепенным уменьшением радиуса. Классический завиток имеет диаметр от 50 до 300 мм. Листья формируют из полосы или листа толщиной 2–6 мм: сначала вырезают контур, затем проковывают для придания рельефа (прожилки, изгиб). Цветы собирают из отдельных лепестков, каждый из которых выкован отдельно и соединён сваркой.
Для создания сложных форм комбинируют несколько операций: протяжку для истончения, гибку для объёма, чеканку для текстуры. Например, лист клёна может включать 5–7 прожилок, нанесённых чеканом, и изгиб по краям. Металл лучше передаёт мелкие детали узора при использовании низкоуглеродистых сталей (Ст3, 08пс) — они пластичны и не дают трещин при глубокой вытяжке.
Сборка и сварка кованых деталей
Готовые элементы соединяют в композицию с помощью сварки (ручной дуговой, полуавтоматической или газовой) и механических креплений (хомутов, винтов). Для художественных изделий предпочтительна сварка в среде углекислого газа проволокой СВ-08Г2С, которая даёт аккуратный шов, поддающийся зачистке. После сварки швы обрабатывают болгаркой или напильником, чтобы скрыть стыки.
Термическая обработка после сборки часто включает отпуск при 550–650 °C для снятия остаточных напряжений, возникших при сварке и ковке. Затем изделие грунтуют и окрашивают, либо патинируют для придания состаренного вида. Для защиты от коррозии применяют горячее цинкование или порошковую окраску.
| Элемент | Технология создания | Типичные размеры |
|---|---|---|
| Завиток | Гибка на оправке | Диаметр 50–300 мм |
| Лист | Вырезка + проковка + чеканка | Длина 80–200 мм |
| Цветок | Сборка из лепестков | Диаметр 60–150 мм |
Контроль качества и предотвращение дефектов
Типичные дефекты ковки: трещины, наклеп
Основные дефекты при художественной ковке — трещины и наклёп. Трещины возникают при деформации перегретого или пережжённого металла, а также при слишком малом радиусе изгиба. Наклёп — упрочнение и снижение пластичности при холодной деформации — приводит к хрупкости и последующему разрушению. Для контроля качества проводят визуальный осмотр: трещины заметны невооружённым глазом, наклёп выявляется по увеличению твёрдости (например, методом царапания).
При горячей ковке возможны дефекты из-за неравномерного нагрева: пережог (окисление границ зёрен) и недогрев (низкая пластичность). Оптимальный интервал ковки для стали Ст3 — 950–1150 °C. Превышение температуры выше 1250 °C ведёт к пережогу, снижение ниже 800 °C — к трещинам. Контроль температуры осуществляют пирометрами или по цвету каления.
Способы устранения остаточных напряжений
После ковки и сварки в изделии остаются внутренние напряжения, которые могут вызвать деформацию при эксплуатации. Для их устранения применяют термическую обработку: отжиг или отпуск. Отжиг заключается в нагреве до 600–700 °C, выдержке 1–2 часа и медленном охлаждении вместе с печью. Это снижает напряжения на 80–90% и восстанавливает пластичность. Отпуск выполняют при 500–650 °C с последующим охлаждением на воздухе.
Для холоднодеформированных деталей (например, после гибки на станках) рекомендуется рекристаллизационный отжиг при 550–600 °C. Он снимает наклёп и предотвращает появление трещин при последующей эксплуатации. Периодичность термообработки зависит от степени деформации: при суммарном обжатии более 20% отжиг обязателен.
- Визуальный контроль на наличие трещин и заусенцев.
- Проверка размеров шаблоном или штангенциркулем.
- Термическая обработка для снятия напряжений.
- Пробная сборка и корректировка формы.
Соблюдение технологических режимов нагрева, деформации и термообработки позволяет получать кованые изделия с заданными механическими свойствами и декоративным видом. Художественная ковка сочетает ручное мастерство и инженерные знания, обеспечивая долговечность и эстетику металлических конструкций.