
Металлообработка: основные виды и технологии
Основные виды металлообработки
Металлообработка включает совокупность технологических операций, направленных на изменение формы, размеров и свойств металлических заготовок. Процессы разделяют на механические (резание, давление) и термические (сварка, термообработка). Выбор конкретного метода определяется конфигурацией детали, требованиями к точности и объёмом выпуска. В промышленности применяют токарные, фрезерные, сварочные, гибочные и резные операции, каждая из которых имеет собственные кинематические схемы и инструментальное оснащение. Ключевые направления в этой области — Металлическая продукция и металлообработка.
Токарная обработка: принципы и применение
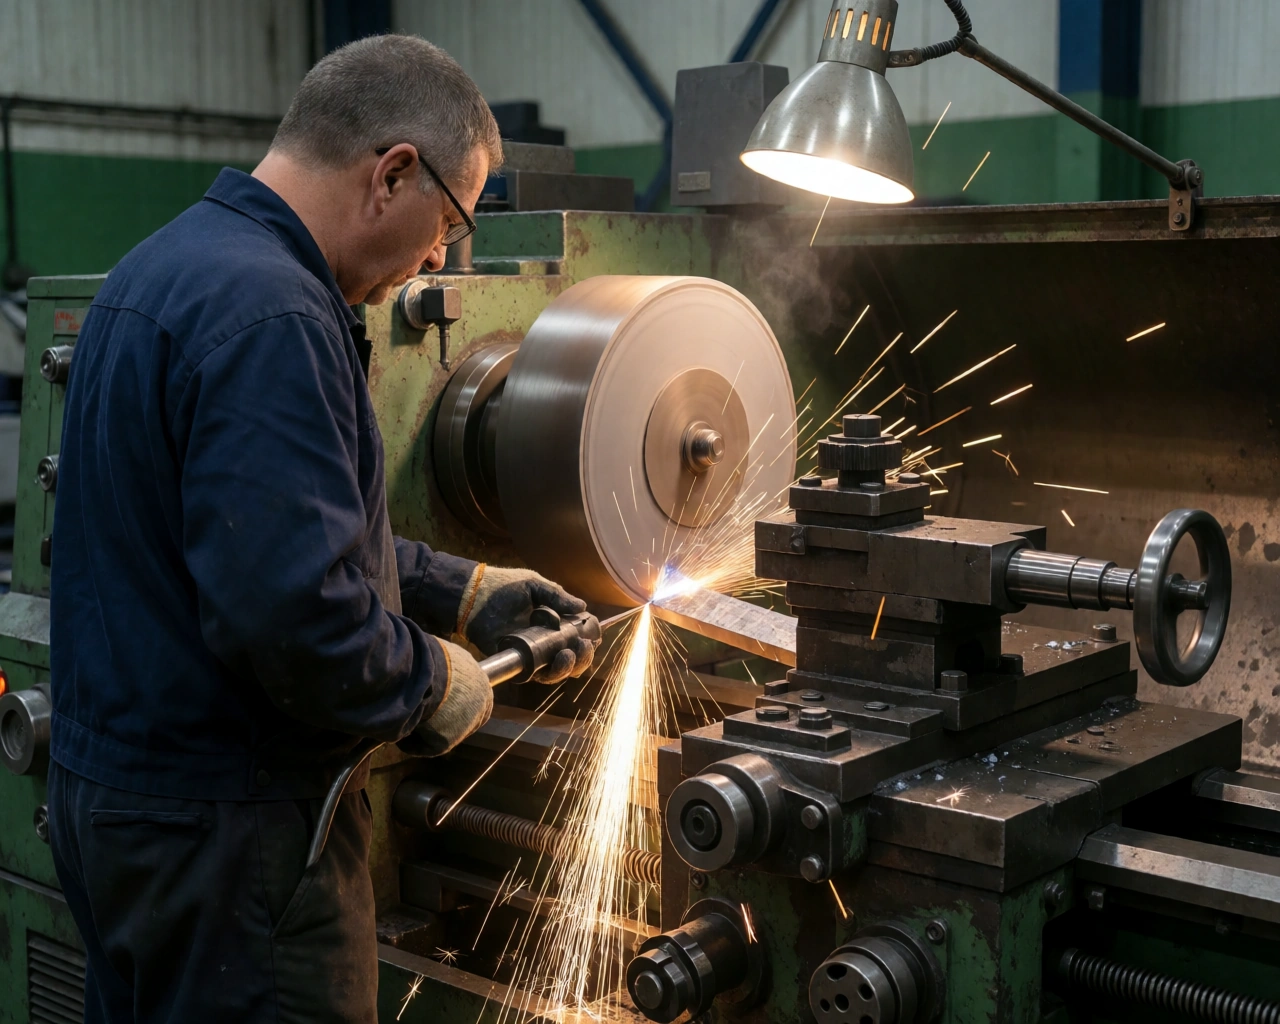
Токарная обработка — процесс резания, при котором заготовка вращается вокруг своей оси, а резец перемещается вдоль или поперёк неё. Главное движение — вращение детали, движение подачи — поступательное перемещение инструмента. Таким способом получают тела вращения: валы, втулки, диски, штуцеры, оси. Токарные станки позволяют выполнять наружное и внутреннее точение, подрезку торцов, нарезание резьбы, сверление и растачивание отверстий. Точность обработки на универсальных станках соответствует 8–12 квалитетам, на станках с ЧПУ — 6–7 квалитетам. Для чистовых операций применяют резцы с твёрдосплавными пластинами, для черновых — быстрорежущую сталь.
Фрезерная обработка: особенности и возможности
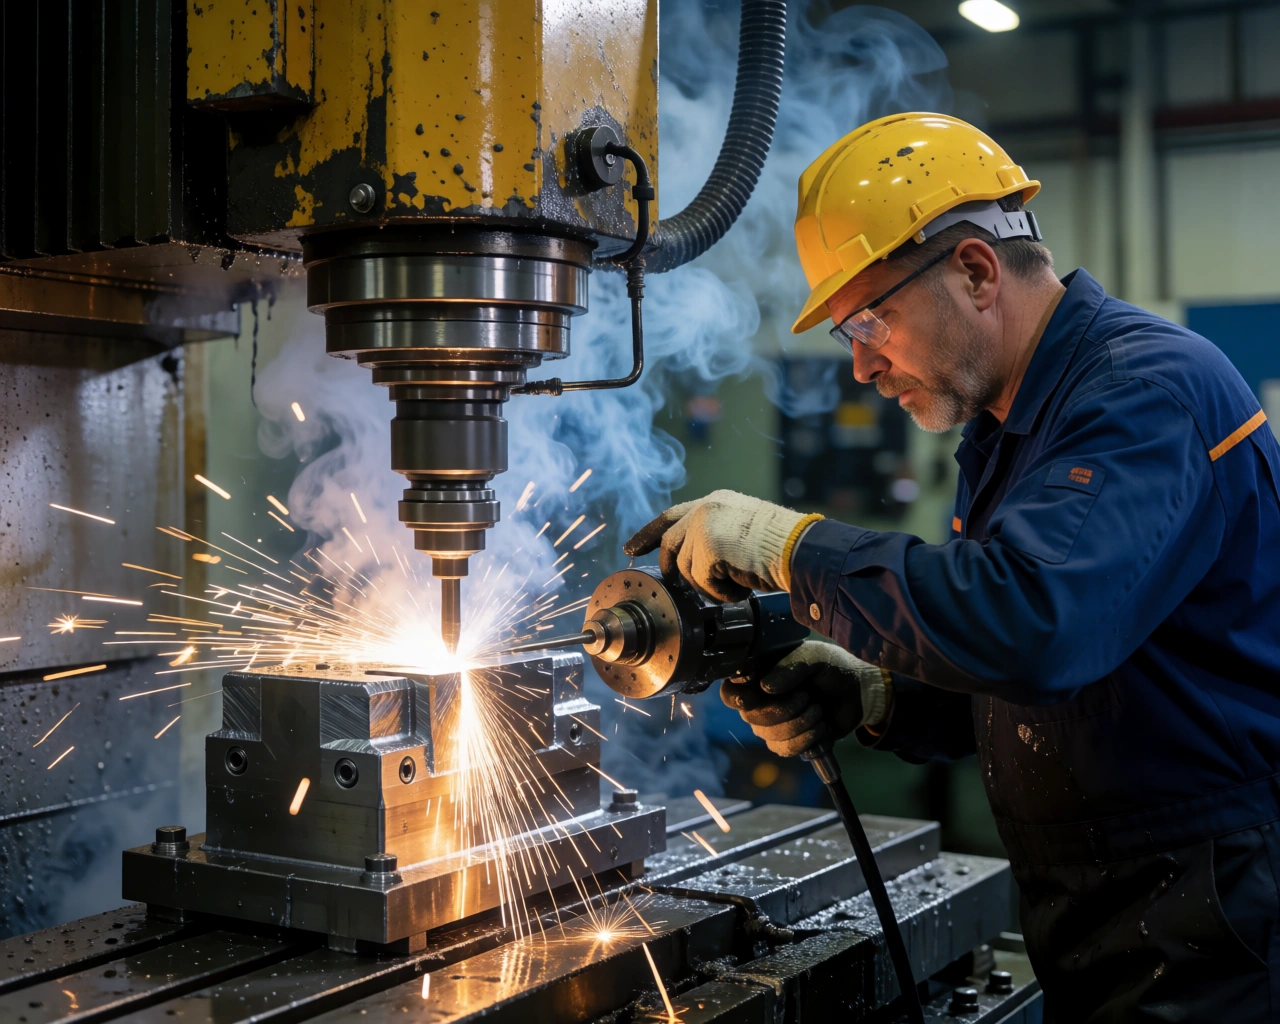
Фрезерование отличается тем, что режущий инструмент (фреза) вращается, а заготовка совершает поступательное движение. Обработка ведётся на консольных, продольных, карусельных и портальных станках. Фрезерные работы позволяют создавать плоские и пространственные поверхности, пазы, уступы, зубья, шпоночные канавки. Различают торцевое, периферийное, концевое и профильное фрезерование. Современное оборудование с ЧПУ способно обрабатывать детали сложной геометрии за одну установку, что сокращает время цикла и повышает точность взаимного расположения поверхностей. Параметры шероховатости при фрезеровании лежат в диапазоне Ra 0,8–6,3 мкм в зависимости от подачи и материала.
Сварочные работы: соединение металлических деталей
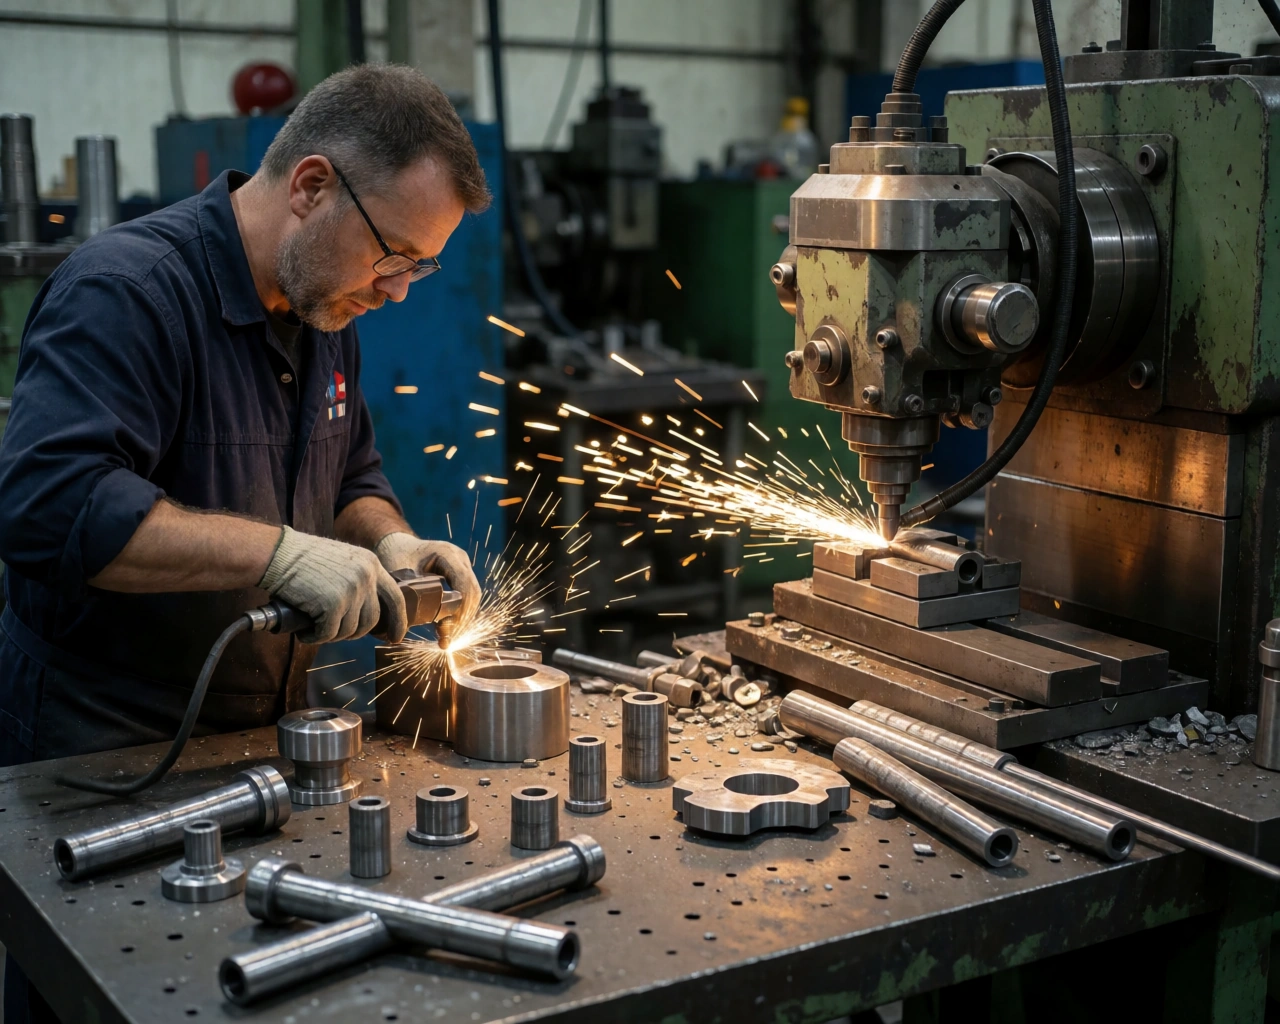
Сварка — технология получения неразъёмных соединений за счёт локального расплавления или пластической деформации. Наибольшее распространение получили дуговая сварка (ручная, механизированная в среде защитных газов), аргонодуговая (TIG) и контактная точечная сварка. Качество сварного шва контролируется по геометрическим размерам, отсутствию пор, трещин и непроваров. Для углеродистых сталей применяют электроды типа Э46, для нержавеющих — проволоку 08Х19Н10. Сварочные деформации компенсируют термической правкой или механической обработкой после сварки. Допустимые отклонения по длине шва регламентируются ГОСТ 5264–80.
Параметры и точность обработки
Точность изготовления деталей определяется соответствием фактических размеров, формы и взаимного расположения поверхностей заданным чертежом. Основными нормируемыми параметрами являются допуски размеров, допуски формы и расположения, а также шероховатость поверхности. Каждый параметр влияет на работоспособность узла: зазоры в сопряжениях, герметичность, износостойкость.
Допуски и посадки: как задать точность
Допуск — разность между наибольшим и наименьшим предельными размерами. В машиностроении применяют систему допусков и посадок (ГОСТ 25346–89), которая устанавливает 20 квалитетов — от 01 (наиболее точный) до 17 (грубый). Для посадок с зазором используют поля допусков H7/g6, для переходных — H7/k6, для натяга — H7/p6. На чертеже допуск указывают числовым значением после номинального размера, например, 50H7. При серийном производстве точность обеспечивается настройкой станка и применением калиброванного инструмента. Для единичных деталей допуски могут быть расширены до 12–14 квалитета.
| Квалитет | Диапазон размеров, мм | Допуск, мкм | Типовая операция |
|---|---|---|---|
| 6 | 30–50 | 16 | Чистовое шлифование |
| 7 | 30–50 | 25 | Чистовое точение на ЧПУ |
| 8 | 30–50 | 39 | Чистовое фрезерование |
| 12 | 30–50 | 250 | Черновая обработка |
Шероховатость поверхности и ее измерение
Шероховатость — совокупность микронеровностей на поверхности детали. Основной параметр — Ra (среднее арифметическое отклонение профиля), измеряемое в микрометрах. Для грубых поверхностей (литьё, штамповка) Ra составляет 20–40 мкм, для чистового точения — 1,6–3,2 мкм, для шлифования — 0,4–0,8 мкм, для полировки — до 0,05 мкм. Контроль выполняют профилометрами (контактными) или интерференционными микроскопами (бесконтактными). Нормы шероховатости задают на чертеже знаком Ra с числовым значением. Выбор параметра зависит от условий работы детали: для трущихся поверхностей требуется низкая шероховатость, для мест под покраску — умеренная.
Выбор метода обработки в зависимости от материала
Физико-механические свойства материала — твёрдость, пластичность, теплопроводность, склонность к наклёпу — определяют выбор режимов резания, геометрии инструмента и типа оборудования. Обработка разных металлов требует корректировки скорости резания, подачи и глубины.
Обработка стали и чугуна
Конструкционные стали (сталь 45, 40Х) обрабатывают твёрдосплавными пластинами WC-Co со скоростью резания 150–250 м/мин. Для нержавеющих сталей (12Х18Н10Т) скорость снижают до 80–120 м/мин из-за низкой теплопроводности и склонности к налипанию. Чугун (СЧ20, ВЧ50) режется с образованием ломкой стружки, скорость — 100–180 м/мин, при этом применяют пластины с износостойким покрытием. Чугунные заготовки требуют меньших усилий резания, но вызывают абразивный износ инструмента из-за включений графита. Для чистовой обработки сталей используют подачи 0,05–0,15 мм/об, для чугуна — 0,1–0,3 мм/об.
Обработка цветных металлов и сплавов
Алюминиевые сплавы (Д16, АМг6) обрабатывают на высоких скоростях — до 1000 м/мин, инструментом с алмазным покрытием или твёрдым сплавом без кобальта. Медь и латунь (Л63) требуют острых кромок и обильного охлаждения эмульсией, чтобы избежать нароста на резце. Титановые сплавы (ВТ6) — труднообрабатываемые: скорость резания не превышает 40–60 м/мин, применяют пластины с низким содержанием кобальта и подачу 0,05–0,1 мм/об. Магниевые сплавы (МА2) режутся с высокой скоростью, но пожароопасны — требуется стружкоотсос и исключение искрения. Для цветных металлов характерен меньший износ инструмента по сравнению со сталями, но выше требования к жёсткости системы СПИД.
| Материал | Скорость резания, м/мин | Подача, мм/об | Рекомендуемый инструмент |
|---|---|---|---|
| Сталь 45 | 150–250 | 0,1–0,3 | Твёрдый сплав T15K6 |
| Нержавейка 12Х18Н10Т | 80–120 | 0,08–0,15 | Твёрдый сплав WC-Co с покрытием |
| Алюминий Д16 | 500–1000 | 0,1–0,2 | Алмазный или безвольфрамовый сплав |
| Титан ВТ6 | 40–60 | 0,05–0,1 | Твёрдый сплав с низким Co |
Оборудование для металлообработки
Современный парк станков включает универсальные агрегаты с ручным управлением и автоматизированные комплексы с числовым программным управлением. Выбор оборудования определяется серийностью, сложностью деталей и требуемой точностью.
Станки с ЧПУ: преимущества и ограничения
Станки с ЧПУ (числовым программным управлением) обеспечивают автоматизацию цикла обработки. Преимущества: высокая повторяемость размеров (допуск до 0,005 мм), возможность изготовления сложных контуров за одну установку, снижение доли ручного труда. Ограничения: высокая стоимость оборудования и оснастки, необходимость программирования (G-коды), чувствительность к колебаниям напряжения. Типичные представители — токарно-фрезерные обрабатывающие центры с револьверной головкой на 12–24 инструмента. Для серийного производства применяют многоцелевые станки, позволяющие за один цикл выполнять точение, фрезерование, сверление и нарезание резьбы.
Лазерные и гидроабразивные установки
Лазерная резка использует сфокусированный луч для расплавления и испарения металла. Толщина обрабатываемых листов — до 20 мм для углеродистой стали, до 6 мм для нержавейки. Точность контура — ±0,1 мм, зона термического влияния — 0,05–0,2 мм. Гидроабразивная резка (waterjet) применяет струю воды с абразивом (гранатовый песок) под давлением 3800–6200 бар. Метод не создаёт термических напряжений, подходит для любых металлов, включая титан и алюминий, толщиной до 100 мм. Недостатки: низкая скорость (до 200 мм/мин) и высокий расход абразива. Лазерные станки оснащают волоконными источниками мощностью 1–6 кВт, гидроабразивные — насосами высокого давления и системой регенерации абразива.
Контроль качества готовых изделий
Контроль качества — совокупность операций по проверке соответствия деталей чертежу и техническим условиям. Различают входной контроль материала, операционный контроль в процессе обработки и приёмочный контроль готовой продукции. Методы делятся на визуальные, измерительные и неразрушающие.
Визуальный и измерительный контроль
Визуальный контроль проводят невооружённым глазом или с помощью лупы 4–10-кратного увеличения. Выявляют забоины, царапины, трещины, коррозию, следы прижогов. Измерительный контроль выполняют штангенциркулем (точность 0,05 мм), микрометром (0,01 мм), калибрами-пробками и скобами. Для сложных деталей применяют координатно-измерительные машины (КИМ) с контактным или оптическим датчиком. Погрешность КИМ — от 1 мкм. Измерение шероховатости проводят профилометром с радиусом щупа 2–10 мкм. Результаты фиксируют в протоколах и сравнивают с допусками по ГОСТ 2789–73.
- Визуальный осмотр: выявление макродефектов (трещины, сколы, раковины)
- Контроль размеров: штангенциркуль, микрометр, нутромер
- Контроль формы: отклонения от круглости, цилиндричности, плоскостности
- Контроль взаимного расположения: перпендикулярность, соосность, параллельность
Неразрушающие методы проверки
Неразрушающий контроль (НК) позволяет выявить внутренние дефекты без повреждения детали. Основные методы:
- Ультразвуковая дефектоскопия (УЗК) — регистрирует отражение волн от дефектов (толщина до 200 мм, чувствительность до 0,5 мм).
- Радиографический контроль (рентгеновское или гамма-излучение) — обнаруживает поры, шлаки, трещины в сварных швах.
- Капиллярный контроль (цветная дефектоскопия) — выявляет поверхностные трещины шириной от 0,1 мкм.
- Магнитопорошковый контроль — применяется для ферромагнитных материалов, выявляет трещины и расслоения.
- Вихретоковый контроль — используется для труб и прутков, позволяет обнаружить поверхностные дефекты без контакта.
Нормы неразрушающего контроля регламентируются отраслевыми стандартами: ГОСТ 18353–73 — методы НК, ГОСТ 14782–86 — ультразвуковой контроль сварных соединений. Выбор метода зависит от материала, толщины и типа дефекта.
Качество металлообработки складывается из правильного выбора метода, соблюдения режимов резания, точного задания допусков и контроля на всех этапах. Каждый параметр — от шероховатости до взаимного расположения — влияет на эксплуатационные свойства детали. Системный подход к проектированию техпроцесса и выбору оборудования обеспечивает стабильное получение изделий с заданными характеристиками.